

 Eng



 บ้าน / ข่าว / ข่าวอุตสาหกรรม / การปั๊มขึ้นรูปความแม่นยำสูง: คู่มือความคลาดเคลื่อน เครื่องมือ วัสดุ และการจัดหา
การปั๊มขึ้นรูปความแม่นยำสูง: คู่มือความคลาดเคลื่อน เครื่องมือ วัสดุ และการจัดหา
 2026.10.22
 ข่าวอุตสาหกรรม
สปริงหน้าสัมผัสสแตนเลส 0.4 มม. สำหรับเซอร์กิตเบรกเกอร์ขนาดเล็กมีค่า ±0.03 มม. บนช่องว่างหน้าสัมผัส ขีดจำกัดเสี้ยน 0.02 มม. และค่าความเรียบ 0.05 มม. ตลอดช่วง 25 มม. แท่นพิมพ์ที่ประกอบขึ้นอาจเป็นเครื่องจักรขนาด 45 ตัน ซึ่งไม่มีเครื่องหมายใดในแผ่นข้อมูลจำเพาะ สิ่งที่ทำให้ชิ้นส่วนนั้นมี "ความแม่นยำสูง" อย่างแท้จริงคือทุกสิ่งที่อยู่รอบๆ แท่นพิมพ์: เค้าโครงแถบ ระยะห่างของแม่พิมพ์ ใบรับรองวัสดุ เซ็นเซอร์ในแม่พิมพ์ที่หยุดจังหวะเมื่อกระสุนไม่สามารถดีดออกได้ และรายงานมิติที่เคลื่อนที่ไปพร้อมกับการขนส่ง
ดังนั้น คำจำกัดความของการทำงานคือ: การปั๊มที่มีความแม่นยำสูงเป็นกระบวนการแม่พิมพ์แบบโปรเกรสซีฟซึ่งมีการควบคุมความคลาดเคลื่อนของมิติ ความสูงของเสี้ยน ความเรียบ และความสามารถในการทำซ้ำแบบล็อตต่อล็อตอย่างแน่นหนาเพียงพอที่ชิ้นส่วนจะสามารถเข้าสู่การประกอบโดยตรงโดยไม่ต้องคัดแยก ทำซ้ำ หรือตรวจสอบ 100% ทุกอย่างที่ตามมาจะอธิบายวิธีการออกแบบการควบคุมนั้น ราคาเท่าไหร่ จุดที่ล้มเหลวอย่างเงียบๆ และวิธีที่ผู้ซื้อสามารถระบุและรับรองการควบคุมโดยไม่พบว่าเกิดปัญหาในขั้นตอนการผลิตหกสัปดาห์
ควรสรุปข้อสรุปสามประการก่อนรายละเอียด:
- ความแม่นยำได้รับการออกแบบมาให้กับชิ้นส่วนและเครื่องมือ ไม่ใช่การกดเข้าไป ประมาณ 70–80% ของพิกัดความเผื่อที่ได้นั้นได้รับการแก้ไขโดยรูปทรงของชิ้นส่วน การเลือกใช้วัสดุ และการออกแบบแม่พิมพ์ก่อนเริ่มสโตรคแรก
- ความคลาดเคลื่อนและต้นทุนไม่เกี่ยวข้องกันเชิงเส้น การขันขนาดที่ไม่สำคัญให้แน่นตั้งแต่ ±0.20 มม. ถึง ±0.05 มม. นั้นแทบจะเป็นอิสระเลย การขันชิ้นส่วนที่สำคัญให้แน่นตั้งแต่ ±0.05 มม. ถึง ±0.02 มม. สามารถเพิ่มต้นทุนเครื่องมือได้ 30–60%
- การหลบหนีคุณภาพส่วนใหญ่ในส่วนประกอบที่มีการประทับตราจะย้อนกลับไปที่ความแปรปรวนของวัสดุและการสึกหรอของเครื่องมือ ไม่ใช่จากความแม่นยำของเครื่องจักร ผู้ซื้อที่จัดการตัวแปรทั้งสองนี้ไม่ค่อยมีข้อโต้แย้งเรื่องความอดทน
การปั๊มด้วยความแม่นยำสูงมีความหมายอย่างไรในทางปฏิบัติ
ไม่มีมาตรฐานสากลที่กำหนด "ความแม่นยำสูง" ในการปั๊ม ซัพพลายเออร์แต่ละรายขีดเส้นแบ่งในสถานที่ต่างกัน ซึ่งเป็นเหตุผลว่าทำไมใบสั่งซื้อที่บอกว่า "ความแม่นยำสูง" แทบจะไม่มีความหมายเลย สิ่งสำคัญคือแถบพิกัดความเผื่อที่เครื่องมือถูกสร้างขึ้นเพื่อยึดตลอดขั้นตอนการผลิต ไม่ใช่เฉพาะตัวอย่างแรกเท่านั้น
วิธีที่มีประโยชน์ในการกำหนดขีดความสามารถคือตามระดับความคลาดเคลื่อน เนื่องจากระดับการขับเคลื่อนงบประมาณเครื่องมือ วิธีการตรวจสอบ และปริมาณที่เศรษฐศาสตร์ยังคงใช้งานได้
| ชั้นเรียน | ความทนทานต่อคุณลักษณะที่สำคัญ | ความสูงของเสี้ยน (ทั่วไป) | ความเรียบมากกว่า 100 มม | ตัวแทนอะไหล่ |
|---|---|---|---|---|
| แผ่นโลหะทั่วไป | ±0.20 มม | ≤0.10 มม | 0.30 มม | ตัวยึด ฝาครอบ แผงแชสซี แผ่นยึด |
| การประทับตราที่แม่นยำ | ±0.05 มม | ≤0.05 มม | 0.10 มม | เปลือกตัวเชื่อมต่อ, กระป๋องป้องกัน, เทอร์มินัล, ส่วนรองรับบัสบาร์ |
| การประทับตราที่มีความแม่นยำสูง | ±0.02 มม. ลดลงเหลือ ±0.01 มม. สำหรับคุณสมบัติที่เลือก | ≤0.02–0.03 มม | 0.05 มม | สปริงหน้าสัมผัส ส่วนประกอบรีเลย์ การเคลือบมอเตอร์ ตัวเรือนเซ็นเซอร์ ชุดประกอบขนาดเล็กที่มีความแม่นยำ |
สองสิ่งที่น่าสังเกตในตารางนั้น ประการแรก ข้อกำหนดด้านเสี้ยนมักเป็นข้อจำกัดที่ยากกว่าในทางปฏิบัติ ขีดจำกัดเสี้ยน 0.05 มม. บนชิ้นงานที่มีความหนา 0.3 มม. ฟังดูไม่ซับซ้อนจนกว่าคุณจะคำนึงถึงการสึกหรอของหมัดใน 500,000 จังหวะ ประการที่สอง ตัวระบุ "คุณสมบัติที่เลือก" มีความสำคัญ: ไม่มีเครื่องมือใดที่เก็บ ±0.01 มม. ได้ทุกที่ และแบบร่างที่ต้องการให้ใช้ทั่วโลกจะถูกยกมาสูงมากหรือไม่เลย
ความแม่นยำยังขยายไปไกลกว่าการวาดแบบสองมิติ ชิ้นส่วนสามารถมีมิติที่สมบูรณ์แบบและยังคงล้มเหลวในการประกอบเนื่องจากการบิด โค้งงอ สภาพขอบ หรือความเค้นตกค้างที่เปิดขึ้นหลังจากการชุบ ผู้ซื้อที่มีประสบการณ์จะระบุลักษณะเหล่านั้นอย่างชัดเจน
มีการตัดสินใจเรื่องความแม่นยำก่อนที่จะเริ่มการกด
เมื่อชิ้นส่วนที่มีการประทับตราหลุดออกจากพิกัดความเผื่อ คำถามตามสัญชาตญาณคือ "เกิดอะไรขึ้นกับเครื่องจักร" แทบไม่เคยเป็นเครื่องเลย คันโยกสี่คันควบคุมผลลัพธ์และตั้งค่าไว้ตามลำดับนี้
การออกแบบชิ้นส่วนและการออกแบบเพื่อการผลิต
สาเหตุที่พบบ่อยที่สุดของโครงการปั๊มขึ้นรูปที่มีความแม่นยำสูงที่ไม่สามารถอ้างอิงได้คือแบบที่สืบทอดมาจากกระบวนการตัดเฉือนหรือกระบวนการหล่อแบบตายตัว ชิ้นส่วนที่ผ่านการกลึงเป็นประจำมักต้องใช้มุมภายในที่คม ช่องแคบลึก และความหนาของผนังที่แปรผัน ซึ่งแม่พิมพ์ปั๊มขึ้นรูปไม่สามารถผลิตได้ในเชิงเศรษฐกิจ การแก้ไขที่เป็นมิตรต่อการประทับตรา - เพิ่มการผ่อนปรน รัศมีโค้งที่ปรับแล้ว คุณลักษณะที่ปรับทิศทางใหม่เพื่อให้นั่งในสถานีเดียว - มักจะช่วยลดต้นทุนโดยไม่ต้องสัมผัสฟังก์ชัน
รัศมีโค้งงอขั้นต่ำคือการตรวจสอบตั้งแต่เนิ่นๆ ที่ดี สำหรับเหล็กเหนียว รัศมีภายใน 0.8–1.0 เท่าของความหนาของวัสดุสามารถทำได้โดยไม่แตกร้าว สำหรับสเตนเลสออสเทนนิติก ต้องมีความหนาประมาณ 2 เท่า เนื่องจากการแข็งตัวและการสปริงกลับ สิ่งใดก็ตามที่รัดแน่นกว่านี้จะต้องใช้วัสดุที่แตกต่างกัน การหลอมระหว่างการปฏิบัติงานหรือการออกแบบใหม่
การกวาดล้างแม่พิมพ์และเค้าโครงแถบ
โดยทั่วไประยะหลบการตัดจะอยู่ที่ 5–8% ของความหนาของวัสดุต่อด้านสำหรับเหล็กกล้าคาร์บอน น้อยกว่าเล็กน้อยสำหรับสเตนเลสและทองเหลือง และมากกว่าเล็กน้อยสำหรับอะลูมิเนียม ระยะห่างที่น้อยเกินไปจะเพิ่มแรงเจาะ เร่งการสึกหรอ และสร้างแรงเฉือนรองและเสี้ยนที่สูงขึ้น มากเกินไปทำให้เกิดการพลิกคว่ำ หน้างานแตกหักหยาบ และเสี้ยนที่โค้งงอแทนที่จะใช้แรงเฉือน
เค้าโครงสตริปควบคุมความสามารถในการทำซ้ำได้มากเท่ากับตัวดายเอง รูนำร่องซึ่งระบุตำแหน่งทุกสถานี ความกว้างของตัวพาที่เพียงพอ ความกว้างของสะพานที่สอดคล้องกันระหว่างชิ้นส่วน และการไหลของวัสดุที่สมดุลรอบๆ แถบ ทั้งหมดนี้ช่วยลดข้อผิดพลาดของตำแหน่ง ในงานที่มีความแม่นยำสูง แถบมักจะได้รับการออกแบบเพื่อให้คุณลักษณะที่สำคัญถูกสร้างขึ้นในสถานีเดียวกัน แทนที่จะลงทะเบียนดาวน์สตรีมอีกครั้ง — การลงทะเบียนใหม่ทุกครั้งมีโอกาสที่จะเกิดข้อผิดพลาดในการสแต็กอัพ
ความสม่ำเสมอของวัสดุ
แม่พิมพ์ที่สร้างขึ้นสำหรับซับสเตรต 180 HV จะสร้างขนาดที่แตกต่างกันเมื่อคอยล์ที่ 220 HV มาถึง เนื่องจากการสปริงกลับจะปรับขนาดตามความแข็งแรงของคราก การเปลี่ยนแปลงความแข็งของคอยล์ต่อคอยล์ที่ 20 HV นั้นพบได้ทั่วไปในเกรดเชิงพาณิชย์ และเพียงพอที่จะเปลี่ยนมุมโค้งงอได้ 0.5–1.5 องศา ผู้ซื้อที่ซื้อการประทับตราที่มีความแม่นยำสูงควรคาดหวังใบรับรองวัสดุที่เข้ามาซึ่งมีความแข็งและคุณสมบัติทางกล และซัพพลายเออร์ควรสุ่มตัวอย่าง ในกรณีที่ข้อกำหนดเข้มงวดมาก ให้ระบุช่วงความแข็ง แทนที่จะระบุเพียงเกรด
การควบคุมกระบวนการบนพื้น
สวมใส่ตาย โดยปกติแล้วเหล็กกล้าคาร์บอนที่ใช้แม่พิมพ์แบบก้าวหน้าจะต้องทำการลับคมทุกๆ 100,000–300,000 จังหวะ ขึ้นอยู่กับความหนาและการเคลือบ สแตนเลสนั้นยากกว่าในการใช้เครื่องมือ สิ่งที่แยกซัพพลายเออร์ที่มีความแม่นยำสูงที่เชื่อถือได้ออกจากกันคือกำหนดการลับคมที่ขับเคลื่อนโดยความสูงของครีบและขนาดชิ้นส่วนที่วัดได้ ไม่ใช่ความล้มเหลว เซ็นเซอร์ในแม่พิมพ์สำหรับการตรวจจับกระสุน ตำแหน่งแถบ การป้อนผิด และการมีส่วนร่วมของนักบินเป็นมาตรฐานในการทำงานกับเครื่องมือที่จริงจัง เนื่องจากจะแปลงเหตุการณ์ที่เป็นเศษเหล็กให้เป็นเครื่องกดหยุด แทนที่จะเป็นชิ้นส่วนต้องสงสัย 5,000 ชิ้น
ห่วงโซ่กระบวนการเบื้องหลังชิ้นส่วนที่มีการประทับตราความแม่นยำสูง
การปั๊มที่มีความแม่นยำสูงนั้นแทบจะดำเนินการเพียงครั้งเดียวตั้งแต่คอยล์ไปจนถึงกล่องขนส่ง การทำความเข้าใจห่วงโซ่ช่วยให้ผู้ซื้อเห็นว่าต้นทุนอยู่ที่ไหนและความเสี่ยงซ่อนอยู่ตรงไหน
การกั้น การเจาะและการขึ้นรูป
แม่พิมพ์แบบโปรเกรสซีฟผสมผสานการปั๊มขึ้นรูป การเจาะ การบาก การดัด การวาด และการสร้างเหรียญใน 6-20 สถานี แต่ละสถานีจะเพิ่มรูปทรงเรขาคณิตทีละขั้น และชิ้นส่วนจะยังคงติดอยู่กับแถบจนกว่าจะถึงจุดตัดขั้นสุดท้าย ข้อได้เปรียบด้านความแม่นยำมาจากการไม่ปล่อยชิ้นส่วนออก: ไม่เคยติดตั้งใหม่ ดังนั้นกลยุทธ์ข้อมูลจึงได้รับการดูแลโดยเครื่องมือมากกว่าโดยผู้ปฏิบัติงาน
ฟังก์ชั่นอินดาย
เครื่องมือที่มีความแม่นยำสูงสมัยใหม่มักมีฟังก์ชันที่เคยเป็นการทำงานรองด้วย การต๊าปในแม่พิมพ์ การตอกหมุดในแม่พิมพ์ การปักหลักในแม่พิมพ์ การตัดด้วยเลเซอร์ในแม่พิมพ์สำหรับคุณสมบัติที่อาจต้องมีการผ่านแยกต่างหาก และการวัดขนาดวิกฤตในแม่พิมพ์ ล้วนช่วยลดการจัดการ การจัดการเป็นจุดที่สูญเสียความแม่นยำไป ทุกครั้งที่ชิ้นส่วนออกจากเครื่องจักรเครื่องหนึ่งและเข้าสู่อีกเครื่องหนึ่ง ฟิกซ์เจอร์ใหม่และเกณฑ์ความคลาดเคลื่อนชุดใหม่จะปรากฏขึ้น
การดำเนินงานรองและการประกอบ
ไม่ใช่ทุกสิ่งที่สามารถทำได้หรือควรทำในความตาย การขัด การกลิ้ง การขึ้นรูปเกลียว การเชื่อม การใส่แม่พิมพ์พลาสติก และการประกอบชิ้นส่วนที่มีการประทับตราหลายชิ้นลงในการประกอบย่อยเป็นขั้นตอนทั่วไปในขั้นตอนปลายน้ำ เมื่อส่วนประกอบต้องการส่วนที่ประทับตราสองซีก ได้แก่ การเชื่อม ส่วนแทรกแบบเกลียว และส่วนประกอบพลาสติก การรวมงานดังกล่าวกับซัพพลายเออร์รายเดียวจะขจัดเกณฑ์ความคลาดเคลื่อนที่ปรากฏขึ้นเมื่อผู้ขายสามรายแต่ละรายทำงานตามการตีความแบบของตนเอง
 แอสเซมบลีประดิษฐ์แบบกำหนดเองและแอสเซมบลีย่อย ส่วนประกอบที่สร้างขึ้นเองและส่วนประกอบย่อยที่รวมการตอก การเชื่อม การติดตั้งตัวยึด และการตกแต่งขั้นสุดท้ายเข้าด้วยกัน เพื่อลดปริมาณความทนทานจากผู้ขายหลายราย ดูผลิตภัณฑ์ →
กฎการปฏิบัติ: หากการประกอบมีส่วนประกอบมากกว่าสามชิ้นและความพอดีระหว่างส่วนประกอบเหล่านั้นมีความสำคัญต่อการใช้งาน ให้จัดหาส่วนประกอบแทนที่จะแยกแต่ละชิ้นส่วน ข้อโต้แย้งเชิงมิติระหว่างซัพพลายเออร์สองรายซึ่งแต่ละรายอ้างว่าอยู่ในขอบเขตการยอมรับของตนเองนั้นมีค่าใช้จ่ายสูงในการแก้ไข
การเลือกใช้วัสดุจะกำหนดเพดานความคลาดเคลื่อน
ไม่มีการออกแบบแม่พิมพ์เพื่อชดเชยวัสดุพิมพ์ที่ไม่เหมาะสม วัสดุเป็นตัวกำหนดการสปริงกลับ เสี้ยนที่ทำได้ อัตราการสึกหรอของเครื่องมือ และปริมาณการเคลื่อนที่ของชิ้นส่วนหลังจากการชุบหรือการอบชุบด้วยความร้อน
| วัสดุ | ความหนาทั่วไป | ความสามารถในการขึ้นรูป | ความต้านทานการกัดกร่อน | มันเข้ากันตรงไหน. |
|---|---|---|---|---|
| เหล็กคาร์บอนรีดเย็น (SPCC / DC01) | 0.2–3.0 มม | ยอดเยี่ยม | ไม่มีโดยไม่ต้องเคลือบ | ฉากยึดภายใน ชิ้นส่วนโครงสร้าง ส่วนประกอบที่คำนึงถึงต้นทุน |
| เหล็กชุบสังกะสีด้วยไฟฟ้า (SECC) | 0.3–2.0 มม | ดี | ปานกลาง | ตู้ไฟฟ้า แชสซี ฮาร์ดแวร์ |
| เหล็กชุบสังกะสีแบบจุ่มร้อน (SGCC) | 0.4–3.0 มม | ดี | ดี | ตัวเรือนกลางแจ้ง ฮาร์ดแวร์โครงสร้าง |
| สแตนเลส 301/304 | 0.1–2.0 มม | ปานกลาง, high springback | ยอดเยี่ยม | สปริง หน้าสัมผัส เครื่องใช้ไฟฟ้าและชิ้นส่วนอุปกรณ์อาหาร |
| สแตนเลส316 | 0.2–1.5 มม | ปานกลาง | ดีมาก ทนทานต่อคลอไรด์ | เรือนทางทะเล สารเคมี และการแพทย์ |
| อะลูมิเนียม 5052/1060 | 0.3–3.0 มม | ดี, low springback | ดี when anodised | โครงสร้างน้ำหนักเบา แผงระบายความร้อน ฝาครอบ |
| ทองเหลือง C2680 / ทองแดง C1100 | 0.1–1.5 มม | ยอดเยี่ยม | ดี | เทอร์มินัล บัสบาร์ หน้าสัมผัส ชิ้นส่วนที่เป็นสื่อกระแสไฟฟ้า |
| เหล็กสปริง 65Mn / 301 | 0.1–1.2 มม | ยุติธรรมต้องคลายเครียด | แย่ไม่มีการเคลือบ | คลิป สปริง คุณสมบัติการยึด |
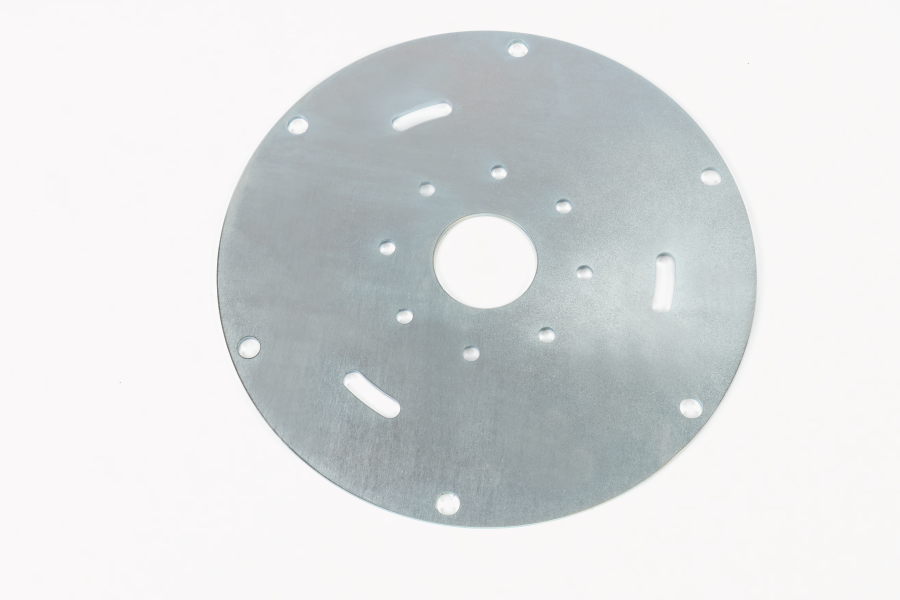
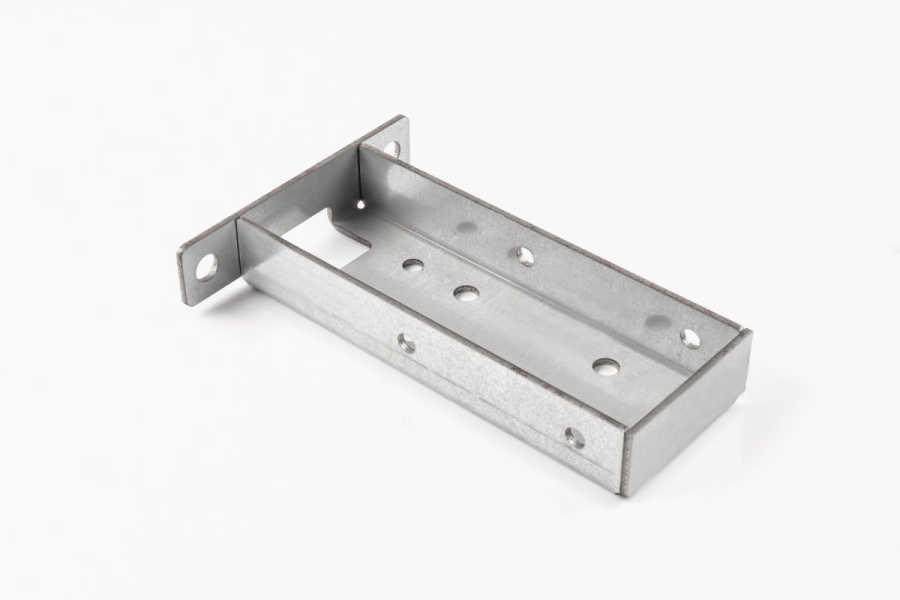 การปั๊มชิ้นส่วนโลหะเพื่อการใช้งานที่แม่นยำ ชิ้นส่วนโลหะที่มีการประทับตราอย่างแม่นยำสำหรับรถยนต์ อิเล็กทรอนิกส์ เครื่องใช้ไฟฟ้า และอุปกรณ์พลังงานใหม่ โดยมีความแม่นยำด้านมิติ ความแข็งแรง และความเรียบที่เหมาะกับเฟรม ตัวเรือน และตัวเชื่อมต่อ ดูผลิตภัณฑ์ →
การตัดสินใจเรื่องวัสดุสองครั้งทำให้เกิดการทำงานซ้ำมากกว่าการตัดสินใจอื่นๆ ประการแรกคือการแทนที่เกรดที่ "ใกล้เคียงเพียงพอ" เพื่อประหยัดต้นทุน: SECC แทนที่ SPCC จะเปลี่ยนสภาพพื้นผิวและความเสียดทานในแม่พิมพ์ และสามารถเปลี่ยนขนาดที่ขึ้นรูปได้หลายร้อยหนึ่งในร้อยของมิลลิเมตร ประการที่สองคือไม่สนใจทิศทางของเกรน การโค้งงอขนานกับทิศทางการหมุนทำให้เกิดการแตกร้าวที่รัศมีแคบกว่าการโค้งงอ ดังนั้นชิ้นส่วนที่มีรูปร่างสมบูรณ์แบบในทิศทางเดียวอาจล้มเหลวเมื่อหมุนขดลวด
ความทนทานต่อความหนาของคอยล์ดิบเป็นอีกหนึ่งปัจจัยที่เงียบ โดยทั่วไปคอยล์เชิงพาณิชย์จะจ่ายให้กับ ±0.05 มม. หรือ ±10% ของค่าที่ระบุ แล้วแต่จำนวนใดจะมากกว่า สำหรับชิ้นส่วนขนาด 0.5 มม. ซึ่งต้องการความสูงโดยรวม ± 0.03 มม. ค่าพิกัดความเผื่อของคอยล์เพียงอย่างเดียวก็อาจใช้งบประมาณทั้งหมดได้ ผู้ซื้อในช่วงดังกล่าวควรระบุความทนทานต่อความหนาที่เข้มงวดมากขึ้นสำหรับวัสดุและคาดว่าจะต้องชำระเงิน
ความคลาดเคลื่อน GD&T และการตรวจสอบเข้ากันได้อย่างไร
ภาพวาดที่เต็มไปด้วยคำอธิบาย ±0.02 มม. โดยไม่มีจุดอ้างอิงและไม่มีวิธีการตรวจสอบที่ระบุไว้ถือเป็นคำเชิญให้โต้แย้ง การวัดขนาดและความคลาดเคลื่อนทางเรขาคณิตช่วยแก้ปัญหานี้โดยการกำหนดจุดอ้างอิงเชิงฟังก์ชัน และโดยการแยกขนาดออกจากรูปแบบ การวางแนว และตำแหน่ง ตัวอย่างเช่น การระบุตำแหน่ง Ø0.05 มม. ที่ MMC บนรูยึดสองรู จะบอกผู้ผลิตเครื่องมืออย่างชัดเจนถึงสิ่งที่แม่พิมพ์ต้องบรรลุ และบอกผู้ตรวจสอบอย่างชัดเจนว่าต้องวัดอะไร — และให้ค่าความคลาดเคลื่อนโบนัสที่ค่าความคลาดเคลื่อนของกล่องธรรมดา ±0.02 มม. ไม่มี
ข้อตกลงเชิงปฏิบัติสามประการควรค่าแก่การตกลงกับซัพพลายเออร์รายใดก็ได้ในขั้นตอนการเสนอราคา:
- ลักษณะใดที่มีความสำคัญ ซึ่งเป็นลักษณะสำคัญและเป็นข้อมูลอ้างอิงเท่านั้น ภาพวาดส่วนใหญ่ไม่ได้แยกแยะความแตกต่าง ดังนั้นทุกอย่างจะได้รับการตรวจสอบและทุกอย่างต้องเสียค่าใช้จ่าย
- เป้าหมายความสามารถของกระบวนการในลักษณะที่สำคัญ Cpk 1.33 เป็นค่าพื้นฐานทั่วไป 1.67 สำหรับชิ้นส่วนยานยนต์หรือที่เกี่ยวข้องกับความปลอดภัย
- ไม่ว่าการตรวจสอบบทความแรกจะเป็นแบบขนาดเต็มหรือการตรวจสอบแบบจำกัด และไม่ว่าจะต้องทำซ้ำหลังจากการปรับเปลี่ยนเครื่องมือใดๆ หรือไม่
อุปกรณ์ตรวจสอบควรตรงกับค่าความคลาดเคลื่อน โดยไม่เกินจนต้นทุนการวัดครอบงำ ขั้นตอนการทำงานที่มีความแม่นยำสูงทั่วไปใช้เครื่องวัดพิกัดสำหรับบทความแรกและเรขาคณิตที่ซับซ้อน ระบบการมองเห็นหรือการมองเห็นสำหรับลักษณะที่เรียบและเสี้ยน เครื่องฉายโปรไฟล์สำหรับรัศมีและมุม เครื่องทดสอบความหยาบสำหรับสภาพขอบและพื้นผิว และเกจมือสำหรับการตรวจสอบความถี่สูงในสายการผลิต การทดสอบความแข็งและการวัดความหนาของชั้นเคลือบ ช่วยให้เห็นภาพชิ้นส่วนที่ผ่านการอบชุบด้วยความร้อนหรือชุบอย่างสมบูรณ์
การควบคุมความคลาดเคลื่อนในการผลิตเป็นการฝึกเชิงสถิติมากกว่าการฝึกการตรวจสอบ การตรวจสอบชิ้นส่วนทุก ๆ 200 ชิ้นและวางแผนขนาดที่สำคัญ จะแสดงแนวโน้มการสึกหรอของเครื่องมือเป็นเวลานานก่อนที่ชิ้นส่วนจะหมดพิกัดความเผื่อ ซึ่งเป็นสิ่งที่ช่วยให้ซัพพลายเออร์สามารถลับคมตามเงื่อนไขแทนที่จะขัดข้อง สำหรับการรักษาข้อผิดพลาดแบบสแต็กอัพและตำแหน่งที่ลึกซึ้งยิ่งขึ้น โปรดดูคำอธิบายนี้ การควบคุมความคลาดเคลื่อนของมิติและข้อผิดพลาดของรูปแบบและตำแหน่งในการปั๊มที่มีความแม่นยำสูง .
การตกแต่งพื้นผิว การชุบ และความทนทานที่ใช้
การชุบจะเพิ่มโลหะ ชั้นสังกะสี 10 µm ในแต่ละหน้าจะเพิ่มส่วน 0.50 มม. ให้เป็น 0.52 มม. ซึ่งเหมาะสำหรับขายึดและเป็นอันตรายถึงชีวิตสำหรับขั้วต่อแบบสวมอัด ผู้ซื้อควรระบุว่าจะใช้ขนาดการวาดก่อนหรือหลังการตกแต่งเสร็จหรือไม่ — แบบส่วนใหญ่ไม่ใช้ และสมมติฐานเริ่มต้นจะแตกต่างกันระหว่างซัพพลายเออร์
| เสร็จสิ้น | ความหนาทั่วไป | ผลกระทบต่อมิติ | ข้อควรพิจารณา |
|---|---|---|---|
| ชุบสังกะสีด้วยไฟฟ้า | 5–15 ไมโครเมตร | ใช้พื้นที่เผื่อทั้งหมด 10–30 µm ทั่วทั้งใบหน้าทั้งสอง | ความเสี่ยงต่อการเปราะของไฮโดรเจนในเหล็กสปริงที่มีความแข็งแรงสูง จำเป็นต้องอบ |
| สังกะสีนิกเกิล | 8–15 ไมโครเมตร | คล้ายกับสังกะสี | ประสิทธิภาพการพ่นเกลือที่ดีขึ้น ต้นทุนที่สูงขึ้น |
| ทู่ (สแตนเลส) | ต่ำกว่า 1 ไมโครเมตร | เล็กน้อย | ขจัดเหล็กอิสระ ไม่เปลี่ยนรูปลักษณ์มากนัก |
| นิกเกิลแบบไม่ใช้ไฟฟ้า | 3–25 ไมโครเมตร | เครื่องแบบแต่ต้องมีงบประมาณ | ดี wear resistance and solderability |
| การชุบดีบุก | 3–10 ไมโครเมตร | เล็กๆแต่วัดผลได้ด้วยคุณสมบัติที่ดี | เพื่อการบัดกรีเป็นหลัก |
| สีพาวเดอร์โค๊ต/อีโค้ท | 40–100 ไมโครเมตร | สำคัญ; ต้องมีการปิดบังคุณลักษณะที่สำคัญ | การมาสก์เพิ่มค่าใช้จ่ายในการจัดการ |
| ลบเสี้ยนแบบสั่นสะเทือน / เกลือกกลิ้ง | ขจัดวัสดุขอบได้ 5–25 µm | เปลี่ยนสภาพขอบและสามารถปัดเศษมุมได้ | มักจำเป็นต้องเก็บคำบรรยายภาพเสี้ยนไว้ |
ลำดับการปฏิบัติงานมีความสำคัญพอๆ กับการตกแต่งให้เสร็จสิ้น การชุบหลังจากการขึ้นรูปเป็นเรื่องปกติ การชุบก่อนขึ้นรูปจะทำให้สารเคลือบแตกร้าวทุกโค้งงอ การคลายความเครียดบนเหล็กสปริงควรเกิดขึ้นหลังจากการขึ้นรูปและก่อนการชุบ และในกรณีที่ชิ้นส่วนมีทั้งการอบชุบและอบชุบ การอบชุบด้วยความร้อนอาจเคลื่อนย้ายมิติได้มากพอที่จะต้องมีการดำเนินการปรับขนาดในภายหลัง
เครื่องมือ: ศูนย์ต้นทุนที่แท้จริง
ในการปั๊มที่มีความแม่นยำสูง เครื่องมือคือผลิตภัณฑ์ สื่อเป็นสินค้าโภคภัณฑ์ แม่พิมพ์เป็นทรัพย์สินทางปัญญาที่กำหนดว่าชิ้นส่วนนั้นอยู่ในเกณฑ์ความคลาดเคลื่อนที่ช่วงชัก 800,000 และที่ช่วงชัก 800 หรือไม่ ผู้ซื้อที่ถือว่าเครื่องมือเป็นเพียงในภายหลังมักจะต้องจ่ายเงินซื้อชิ้นส่วนดังกล่าวสองครั้ง
| ประเภทเครื่องมือ | สถานี | ปริมาณทางเศรษฐกิจ | ต้นทุนเครื่องมือสัมพัทธ์ | หมายเหตุ |
|---|---|---|---|---|
| ขั้นตอนเดียว | 1 | ต่ำกว่า 5,000 ชิ้นต่อปี | 1× | ความแม่นยำที่เรียบง่าย ช้า ขึ้นอยู่กับผู้ปฏิบัติงาน |
| สารประกอบ | 1 (ว่างและประกอบเข้าด้วยกัน) | 5,000–50,000 ชิ้น | 2–3× | ดี for flat parts with one forming step |
| ก้าวหน้า | 6–20 | 50,000 ชิ้นขึ้นไป | 5–15× | ตัวเลือกเริ่มต้นสำหรับงานที่มีความแม่นยำสูง |
| โอน | หลายส่วน ดำเนินการระหว่างการกด | ปริมาณมาก ชิ้นส่วนขนาดใหญ่ | สูง | ใช้ในกรณีที่ชิ้นส่วนใหญ่เกินไปสำหรับแถบ |
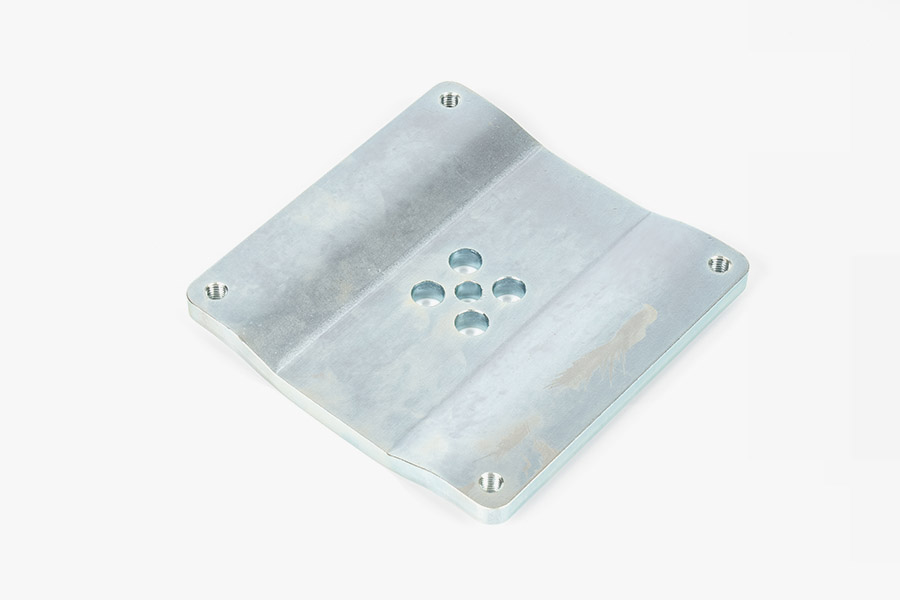
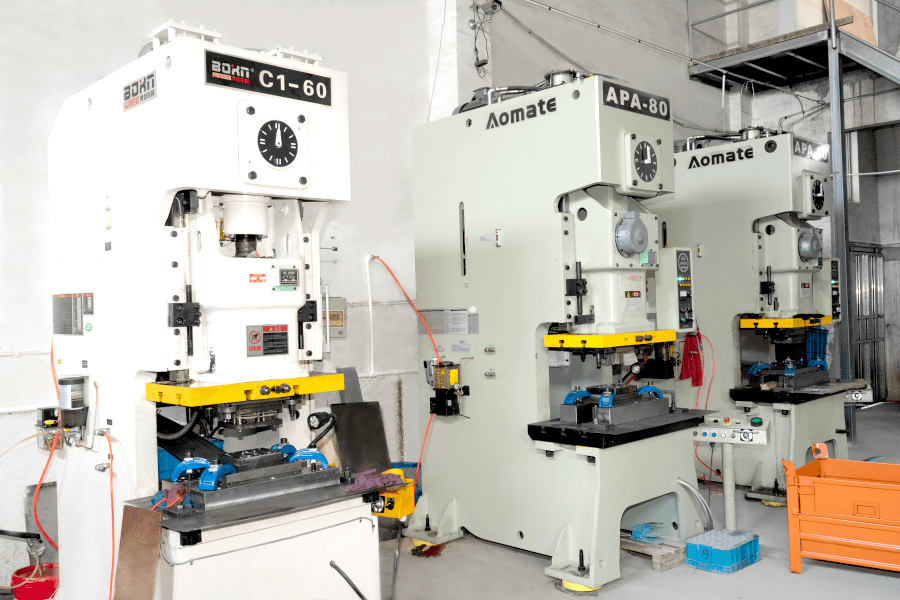 บริการปั๊มความแม่นยำสูงแบบกำหนดเอง สูง-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. ดูผลิตภัณฑ์ →
คำศัพท์เชิงพาณิชย์ห้าคำอยู่ในการสนทนาเกี่ยวกับเครื่องมือทุกครั้ง และโดยปกติจะไม่มีการอาสาสมัครเลย:
- ความเป็นเจ้าของ ใครเป็นเจ้าของแม่พิมพ์ และผู้ซื้อสามารถนำไปพิมพ์อื่นภายใต้เงื่อนไขใดได้บ้าง เครื่องมือที่เหมาะกับแท่นพิมพ์ของซัพพลายเออร์รายเดียวเท่านั้นมีค่าการถ่ายโอนที่จำกัด
- คาดว่าชีวิตจะตาย โดยปกติจะกล่าวถึงเป็นจังหวะก่อนการตกแต่งใหม่ครั้งใหญ่ เครื่องมือที่สร้างขึ้นสำหรับ 300,000 จังหวะและอีกเครื่องสร้างขึ้นสำหรับ 3,000,000 มีลักษณะคล้ายกันในใบเสนอราคาและแตกต่างกันอย่างมากในราคาห้าปี
- อะไหล่และอะไหล่สึกหรอ พั้นช์ เม็ดมีด และสปริงเป็นวัสดุสิ้นเปลือง ไม่ว่าจะสต็อกไว้ในประเทศหรือจัดส่งจากต่างประเทศ จะกำหนดเวลาในการฟื้นตัวหลังจากการแตกหัก
- นโยบายการแก้ไข รวมการเปลี่ยนแปลงทางวิศวกรรมจำนวนเท่าใด ราคาเท่าใด และการเปลี่ยนแปลงใช้เวลานานเท่าใด
- เบี้ยเลี้ยงการบด แม่พิมพ์ต้องได้รับการออกแบบให้มีวัสดุเพียงพอที่จะบดใหม่หลายครั้งก่อนที่จะเปลี่ยน เครื่องมือที่ต้องใช้งานถึงขีดจำกัดในวันแรกจะไม่มีอายุการใช้งาน
ระยะเวลารอคอยเครื่องมือสำหรับแม่พิมพ์แบบโปรเกรสซีฟในช่วง 6-20 สถานี โดยทั่วไปคือ 4-8 สัปดาห์ รวมถึงการทดลองใช้และการอนุมัติบทความแรก ซึ่งนานกว่านั้นในกรณีที่เกี่ยวข้องกับเซ็นเซอร์ในแม่พิมพ์ ลูกเบี้ยวที่ซับซ้อน หรือพิกัดความเผื่อของตำแหน่งที่แคบ ผู้ซื้อที่วางแผนการเปิดตัวผลิตภัณฑ์ควรถือว่าระยะเวลารอคอยสินค้านั้นเป็นส่วนหนึ่งของเส้นทางที่สำคัญ ไม่ใช่เป็นรายละเอียดที่ต้องแก้ไขหลังจากที่การออกแบบหยุดทำงาน
เมื่อการปั๊มเอาชนะกระบวนการอื่นๆ และเมื่อไม่เป็นเช่นนั้น
การปั๊มที่มีความแม่นยำสูงไม่ใช่คำตอบที่ถูกต้องโดยอัตโนมัติ มีต้นทุนคงที่สูงและต้นทุนผันแปรต่ำมาก ซึ่งทำให้มีปริมาณที่ไม่มีใครเทียบได้และมีจำนวนน้อยกว่าไม่กี่พันชิ้นอย่างน่าสงสัย
| กระบวนการ | ค่าติดตั้ง | ราคาต่อชิ้นอยู่ที่ 10,000 ชิ้น | ความอดทนที่บรรลุได้ | วงดนตรีระดับเสียงที่ดีที่สุด |
|---|---|---|---|---|
| สูง precision progressive stamping | สูง (tooling) | ต่ำมาก | ±0.02 มม | 20,000 ถึงหลายล้าน |
| การตัดด้วยเลเซอร์บวกการดัด | ต่ำมาก | ปานกลาง | ±0.10–0.20 มม | 1 ถึง 5,000 |
| เจาะซีเอ็นซี | ต่ำถึงปานกลาง | ต่ำถึงปานกลาง | ±0.10 มม | 500 ถึง 20,000 |
| การแกะสลักด้วยสารเคมีด้วยภาพถ่าย | ปานกลาง | ปานกลาง | ±0.02 มม on thin material | 1 ถึง 100,000 เฉพาะชิ้นส่วนบางเท่านั้น |
| การหล่อแบบตายตัวพร้อมการตัดเฉือน | สูง | ต่ำ | ±0.05 มม | 10,000 ขึ้นไป เรขาคณิต 3 มิติ |
จุดครอสโอเวอร์ไม่คงที่ ขายึดแบนธรรมดาที่มีสองรูอาจเหมาะกับเครื่องมือจำนวน 3,000 ชิ้น เนื่องจากตัวเครื่องมือมีราคาถูก แม่พิมพ์โปรเกรสซีฟที่ซับซ้อนที่มีการต๊าปในแม่พิมพ์และสถานีขึ้นรูป 8 สถานีอาจต้องใช้ชิ้นส่วน 50,000 ชิ้นจึงจะจ่ายคืนค่าเครื่องมือ วิธีที่ซื่อสัตย์ในการตัดสินใจคือการสร้างแบบจำลองต้นทุนรวมตลอดอายุการใช้งานผลิตภัณฑ์ที่คาดหวัง รวมถึงความน่าจะเป็นของการเปลี่ยนแปลงการออกแบบ การเปลี่ยนแปลงการออกแบบมีราคาถูกเมื่อใช้การตัดด้วยเลเซอร์ และมีราคาแพงหากใช้เครื่องมือ
ทางสายกลางที่เป็นประโยชน์สำหรับผลิตภัณฑ์ในช่วง 2,000–20,000 ชิ้น: สร้างแม่พิมพ์แบบโปรเกรสซีฟโดยใช้สถานีน้อยลง และดำเนินการที่เหลือ เช่น การต๊าปและการประกอบ แบบออฟไลน์จนกว่าปริมาณจะเหมาะสมที่จะเพิ่มเข้าไป ซึ่งช่วยให้การใช้เครื่องมือในช่วงเริ่มต้นต่ำโดยไม่ต้องผูกมัดกับกระบวนการที่จะไม่ปรับขนาด
ข้อบกพร่องที่ปรากฏในการปั๊มความแม่นยำสูง
ข้อบกพร่องเกือบทั้งหมดในการปั๊มขึ้นรูปด้วยความแม่นยำมีสาเหตุและวิธีแก้ไขที่ทราบอยู่แล้ว สิ่งที่แตกต่างกันคือซัพพลายเออร์ได้ใช้เครื่องมือกระบวนการเพื่อตรวจจับได้ตั้งแต่เนิ่นๆ หรือไม่ ตารางด้านล่างครอบคลุมถึงความล้มเหลวที่พบบ่อยที่สุดในการตรวจสอบขาเข้า
| ข้อบกพร่อง | สาเหตุปกติ | การป้องกัน |
|---|---|---|
| เสี้ยนเกินขีดจำกัด | เม็ดมีดหรือแม่พิมพ์ชำรุด ระยะห่างไม่ถูกต้อง | การกวาดล้างที่ 5–8% ต่อด้าน การลับคมตามกำหนดการ ความสูงของเสี้ยนจะถูกติดตามตามแนวโน้ม |
| การดริฟท์มิติข้ามการวิ่ง | การสึกหรอของเครื่องมือ ข้อผิดพลาดในการป้อนแถบ การเปลี่ยนแปลงความแข็งที่เข้ามา | การตรวจจับนำร่องในแม่พิมพ์, SPC ในมิติที่สำคัญ, ใบรับรองวัสดุที่มีช่วงความแข็ง |
| ความล้มเหลวของการบิดและความเรียบ | ความเค้นตกค้างไม่สม่ำเสมอ การขึ้นรูปไม่สมมาตร การรองรับแถบไม่ดี | เค้าโครงแถบที่สมดุล การอบอ่อนแบบบรรเทาความเครียด การปรับระดับในบรรทัด |
| รอยดึงทากและตาย | การผ่อนปรนกระสุนไม่เพียงพอ, รูปทรงแม่พิมพ์ไม่ดี, การหล่อลื่นอ่อนแอ | เซ็นเซอร์ตรวจจับทาก การสกัดด้วยสุญญากาศ การรักษาพื้นผิวแม่พิมพ์ |
| รอยขีดข่วนและการระคายเคือง | การหล่อลื่นไม่เพียงพอ พื้นผิวแม่พิมพ์หยาบ | เครื่องมือเคลือบ (TiN, DLC) สารหล่อลื่นที่เหมาะกับวัสดุ |
| แตกร้าวที่ทางโค้ง | รัศมีการโค้งงอต่ำกว่าค่าต่ำสุด วัสดุแข็งเกินไป มีทิศทางของเกรน | รัศมีความหนาอย่างน้อย 0.8–1.0 เท่าในเหล็กเหนียว, 2 เท่าในสแตนเลส หลอมระหว่างการดำเนินงาน |
| การชุบพองหรือการยึดเกาะไม่ดี | สารหล่อลื่นปั๊มตกค้าง การบำบัดล่วงหน้าไม่เพียงพอ | รอบการทำความสะอาดที่ระบุก่อนการชุบ การทดสอบการยึดเกาะในบทความแรก |
ข้อบกพร่องประการหนึ่งสมควรได้รับการกล่าวถึงแยกต่างหาก เนื่องจากมองไม่เห็นเมื่อประทับตราและปรากฏในภายหลัง: ความเค้นตกค้าง ชิ้นส่วนที่ขึ้นรูปแล้วสามารถวัดได้อย่างสมบูรณ์แบบในวันที่ผลิต และเปิดหรือบิดหลังจากการชุบ หลังจากการอบชุบ หรือหลังจากเก็บรักษาไม่กี่สัปดาห์ ในกรณีที่ความเรียบมีความสำคัญต่อการใช้งาน ให้ขอให้มีการอบอ่อนเพื่อบรรเทาความเครียดและดำเนินการตรวจสอบความเรียบหลังการตกแต่งเสร็จ ไม่ใช่ก่อนนั้น
การสร้าง RFQ ที่ส่งคืนหมายเลขอ้างอิง
ความล่าช้าในการเสนอราคาส่วนใหญ่เกิดจากการสอบถาม ไม่ใช่ซัพพลายเออร์ คำขอใบเสนอราคาสำหรับการปั๊มความแม่นยำสูงมีดังต่อไปนี้ และซัพพลายเออร์ที่ได้รับมักจะตอบกลับภายในสามถึงห้าวันทำการ
- การวาดภาพ 2 มิติพร้อม GD&T เต็มรูปแบบ ข้อมูลอ้างอิง และมาตรฐานความคลาดเคลื่อนที่ระบุ บวกกับแบบจำลอง 3 มิติที่รูปทรงเรขาคณิตมีความซับซ้อน
- เกรดวัสดุ ความหนาพร้อมความทนทาน อุณหภูมิหรือช่วงความแข็ง และมาตรฐานที่ใช้บังคับ
- ข้อกำหนดด้านการตกแต่งพื้นผิว รวมถึงขนาดที่ใช้ก่อนหรือหลังการเคลือบ
- ปริมาณประจำปี ขนาดที่ออกคำสั่ง และอายุผลิตภัณฑ์ที่คาดหวัง ตัวเลขทั้งสามนี้กำหนดค่าตัดจำหน่ายเครื่องมือมากกว่าสิ่งอื่นใดในรูปวาด
- คุณลักษณะที่สำคัญต่อฟังก์ชัน ได้รับการติดธงไว้อย่างชัดเจน ทุกสิ่งทุกอย่างสามารถใช้เป็นข้อมูลอ้างอิงเพื่อการอ้างอิงได้
- ข้อกำหนดด้านเอกสารคุณภาพ: รายงานบทความแรก แผนการควบคุม ใบรับรองวัสดุ ระดับ PPAP หากมี
- ข้อกำหนดด้านบรรจุภัณฑ์และการติดฉลาก รวมถึงรูปแบบคอนเทนเนอร์ที่ส่งคืนได้
- ปลายทางและข้อกำหนดในการส่งมอบสินค้า (Incoterms) เนื่องจากบรรจุภัณฑ์เพื่อการส่งออกและค่าขนส่งส่งผลต่อต้นทุนค่าขนส่งอย่างมาก
- ราคาเป้าหมายและวันที่เริ่มต้นการผลิตเป้าหมาย หากได้รับการแก้ไขแล้ว ซัพพลายเออร์จะออกแบบกระบวนการทั้งสองอย่าง
การละเว้นที่พบบ่อยที่สุดคือโปรไฟล์ระดับเสียง ใบเสนอราคาที่สร้างขึ้นสำหรับ 100,000 ชิ้นต่อปี และใบเสนอราคาที่สร้างขึ้นสำหรับ 2,000 ชิ้นต่อปี โดยมีการเผยแพร่รายเดือนต่างกันมากกว่าสองเท่าของราคาต่อชิ้นส่วน เนื่องจากการตั้งค่า ค่าตัดจำหน่ายเครื่องมือ และความถี่ในการตรวจสอบจะกระจายไปตามปริมาณที่แตกต่างกันมาก การให้หมายเลขตัวเดียวเป็นการเชิญชวนให้เสนอราคาสำหรับหมายเลขตัวเดียว และจะต้องประหลาดใจเมื่อสินค้าออกจริงมาถึง
โครงสร้างต้นทุน: สิ่งที่คุณจ่ายจริง
การทำความเข้าใจโครงสร้างต้นทุนทำให้การเจรจามีประสิทธิผลมากขึ้น เนื่องจากจะเปลี่ยนการอภิปรายจาก "ลดราคาลง 8%" ไปเป็น "องค์ประกอบใดที่สามารถเปลี่ยนแปลงได้"
- วัสดุ. โดยปกติจะอยู่ที่ 25–45% ของราคาชิ้นงาน ซึ่งขับเคลื่อนโดยเกรด ความหนา การใช้ความกว้างของคอยล์ และมูลค่าการนำเศษกลับมาใช้ใหม่ เค้าโครงสตริปที่ลดเศษซากจาก 30% เหลือ 22% คุ้มค่ามากกว่าการต่อรองราคาส่วนใหญ่
- ค่าตัดจำหน่ายเครื่องมือ กระจายไปตามปริมาณที่ยกมา นี่คือจุดที่สมมติฐานด้านปริมาณมีความสำคัญมากที่สุด
- กดเวลา. จังหวะต่อนาทีคูณด้วยจำนวนสถานีที่ชิ้นส่วนนั้นครอบครอง ชิ้นส่วนที่สามารถผลิตได้ในแม่พิมพ์ 12 สถานีที่ทำงานด้วยความเร็ว 300 จังหวะต่อนาทีนั้นถูกกว่าอย่างมากเมื่อเทียบกับชิ้นส่วนที่ต้องอาศัย 20 สถานีที่ 120 จังหวะต่อนาที
- การดำเนินงานรอง การต๊าป การลบคม การเชื่อม การชุบ และการประกอบนั้นต้องใช้แรงงานคน และโดยทั่วไปแล้วจะมีระยะขอบที่สูงกว่าการปั๊มตัวเอง
- การตรวจสอบ. มักจะถูกประเมินต่ำไป ชิ้นส่วนที่มีคุณสมบัติที่ยอมรับได้ 40 รายการที่ได้รับการตรวจสอบในทุกล็อตจะมีค่าใช้จ่ายในการปล่อยมากกว่าชิ้นส่วนที่มีสี่ชิ้นมาก
- บรรจุภัณฑ์และโลจิสติกส์ บรรจุภัณฑ์ส่งออก สารดูดความชื้น การป้องกันสนิม และการขนส่งจากท่าเรือไปยังจุดหมายปลายทางช่วยเพิ่มเปอร์เซ็นต์ที่มองเห็นได้ของต้นทุนการขนถ่าย โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนที่มีมูลค่าต่ำ
ต้นทุนแอบแฝงสองรายการสมควรได้รับความสนใจในระหว่างการเจรจา สมมติฐานเรื่องอัตราเศษซากอยู่ในราคาชิ้นส่วนและไม่ค่อยมีการเปิดเผย การขออัตราเศษซากที่สันนิษฐานนั้นเป็นคำถามที่ถูกต้องและเปิดเผย การรวมค่าระวางสินค้าเป็นอีกวิธีหนึ่ง: ซัพพลายเออร์ที่ตั้งอยู่ใกล้กับท่าเรือตู้คอนเทนเนอร์หลักสามารถรวมการจัดส่งและลดต้นทุนการลงจอดในลักษณะที่ใบเสนอราคาไม่สามารถมองเห็นได้
คุณสมบัติซัพพลายเออร์: เอกสารที่ต้องขอ
ซัพพลายเออร์ปั๊มขึ้นรูปที่มีความแม่นยำสูงควรสามารถผลิตสิ่งต่อไปนี้ได้โดยไม่ต้องค้นหาภายในเป็นเวลานาน หากรายการใดๆ จำเป็นต้องมีการยกระดับ นั่นก็คือข้อมูลเกี่ยวกับองค์กร
- ใบรับรองระบบการจัดการคุณภาพที่มีชื่อหน่วยรับรองและขอบเขตที่ครอบคลุมการปั๊มโลหะ
- ใบรับรองวัสดุสำหรับความร้อนจำเพาะหรือล็อตคอยล์ที่ใช้ในบทความแรก
- รายงานการตรวจสอบบทความแรกที่มีค่าที่วัดได้กับทุกคุณลักษณะที่ยอมรับได้ ไม่ใช่การผ่าน/ไม่ผ่าน
- แผนการควบคุมกระบวนการระบุว่าคุณลักษณะใดที่ได้รับการตรวจสอบ บ่อยเพียงใด ด้วยเครื่องมือใด
- รายการอุปกรณ์ที่มีน้ำหนักการกด ขนาดฐานสูงสุด อัตราระยะชัก และความจุความสูงของแม่พิมพ์ — ข้อมูลนี้แสดงว่าเครื่องมือนั้นพอดีหรือไม่
- บันทึกการดำเนินการแก้ไขจากปัญหาของลูกค้าล่าสุด ซัพพลายเออร์ที่ไม่มีปัญหาที่บันทึกไว้อาจเป็นของใหม่หรือไม่ได้บันทึกไว้
- รายชื่อซัพพลายเออร์รายย่อยสำหรับการชุบ การบำบัดความร้อน และการดำเนินการจากภายนอก เนื่องจากการหนีคุณภาพส่วนใหญ่เกิดขึ้นนอกโรงงานปั๊มขึ้นรูป
- ตัวอย่างบรรจุภัณฑ์และมาตรฐานการระบุ รวมถึงการตรวจสอบย้อนกลับล็อตตั้งแต่ม้วนจนถึงกล่อง
การตรวจสอบหรือคำแนะนำแบบวิดีโอมีค่ามากกว่าชุดเอกสาร การดูวิธีการแยกเศษเหล็ก แม่พิมพ์ถูกจัดเก็บไว้บนชั้นวางโดยมีบันทึกการบำรุงรักษาติดอยู่หรือไม่ และการแยกพื้นที่การตรวจสอบออกจากพื้นที่การผลิตจะบอกผู้ซื้อที่มีประสบการณ์มากกว่าความสามารถมากกว่าใบรับรองหรือไม่
การทำงานร่วมกับซัพพลายเออร์ปั๊มขึ้นรูปจาก Ningbo
หนิงโปเป็นหนึ่งในสถานที่ที่เป็นประโยชน์มากขึ้นในประเทศจีนในการจัดหาชิ้นส่วนโลหะที่มีการประทับตรา ซึ่งส่วนใหญ่เป็นเพราะการขนส่ง ท่าเรือแห่งนี้รองรับปริมาณตู้คอนเทนเนอร์ปริมาณสูงมาก และโรงงานที่อยู่ห่างจากท่าเรือประมาณ 25 กม. ก็สามารถขนย้ายสินค้าสำเร็จรูปจากสายการผลิตไปยังลานเก็บตู้คอนเทนเนอร์ได้ภายในวันเดียว สำหรับโปรแกรมการส่งออกที่มีกรอบเวลาในการจัดส่งที่จำกัด ความใกล้ชิดดังกล่าวจะขจัดประเภทของความล่าช้าที่ซัพพลายเออร์ภายในประเทศไม่สามารถหลีกเลี่ยงได้
Ningbo Mingli Electric Technology Co., Ltd. เป็นผู้ผลิตและบริษัทการค้าที่ก่อตั้งขึ้นในปี 2017 โดยทำงานในชิ้นส่วนโลหะปั๊ม ชิ้นส่วนโลหะแผ่น และชิ้นส่วนประดิษฐ์ โดยมีกำลังการผลิตตามที่ระบุไว้มากกว่า 5,000 ตันต่อปี และทีมงานมากกว่า 50 คน ขอบเขตกระบวนการที่ระบุไว้ของบริษัทครอบคลุมห้าเส้นทางที่แมปกับหมวดหมู่ผลิตภัณฑ์: การปั๊มที่มีความแม่นยำสูงสำหรับชิ้นส่วนโลหะที่มีการประทับตรา การแปรรูปโลหะแผ่นสำหรับส่วนประกอบโลหะแผ่น และการประมวลผลเกลียวภายใน การเชื่อมและการแปรรูปพลาสติกที่รองรับงานประกอบ การพัฒนาเป็นไปตามแบบที่ลูกค้าต้องการ ชิ้นส่วนต่างๆ ถูกสร้างขึ้นตามแบบหรือตัวอย่างของลูกค้า แทนที่จะสร้างจากแค็ตตาล็อก และธุรกิจของบริษัทเน้นการส่งออกทั่วยุโรป อเมริกา เอเชียตะวันออกเฉียงใต้ และตะวันออกกลาง
สำหรับผู้ซื้อ โปรไฟล์นั้นจะมีประโยชน์มากที่สุดในสามสถานการณ์ ประการแรก เมื่อส่วนประกอบได้รับการออกแบบในกระบวนการเดียวและจำเป็นต้องได้รับการปรับให้เหมาะสมสำหรับการประทับตรา เนื่องจากเส้นทางการพัฒนาแบบกำหนดเองช่วยให้มีส่วนร่วมในการออกแบบตั้งแต่เนิ่นๆ ประการที่สอง เมื่อชิ้นส่วนต้องการกระบวนการมากกว่าหนึ่งกระบวนการ เช่น ฉากยึดประทับตราที่มีเม็ดมีดเกลียวและการเสริมแรงแบบเชื่อม เป็นต้น และการรวมเข้าด้วยกันจะหลีกเลี่ยงปัญหาเกณฑ์ความคลาดเคลื่อนในการติดต่อกับซัพพลายเออร์สามราย ประการที่สาม เมื่อปริมาตรอยู่ระหว่างช่วงการตัดด้วยเลเซอร์สำหรับชุดเล็กและกลุ่มเครื่องมือเฉพาะที่มีปริมาตรสูงมาก โดยที่ซัพพลายเออร์ที่มีความสามารถในการกดแบบยืดหยุ่นและประเภทแม่พิมพ์หลายแบบจะประหยัดกว่าแบบสุดโต่งอย่างใดอย่างหนึ่ง
ยังคงมีการใช้การตรวจสอบสถานะตามปกติ และไม่ควรข้ามสิ่งใดไปโดยพิจารณาจากประวัติบริษัท ขอใบรับรองการจัดการคุณภาพและขอบเขต ยืนยันว่าใบรับรองใดที่ถืออยู่แทนที่จะรับไป ขอรายการอุปกรณ์โดยเทียบกับขนาดชิ้นส่วนและน้ำหนักของคุณ และสอบถามโดยตรงว่าการดำเนินการใดที่ดำเนินการในบริษัทและรายการใดที่รับเหมาช่วง ขอสมมติฐานเกี่ยวกับอัตราเศษในใบเสนอราคาและช่วงเวลาการลับคมสำหรับแม่พิมพ์ที่จะใช้งานชิ้นส่วนของคุณด้วย ซัพพลายเออร์ที่ตอบคำถามสี่ข้อเหล่านี้อย่างชัดเจนมักจะเป็นซัพพลายเออร์ที่ควบคุมกระบวนการของตน
การปั๊มขึ้นรูปที่มีความแม่นยำสูงจะให้รางวัลแก่ผู้ซื้อที่ถือว่าเป็นการซื้อทางวิศวกรรมมากกว่าการซื้อสินค้า ค่าเผื่อที่คุณได้รับคือค่าเผื่อที่เครื่องมือถูกสร้างขึ้นมาเพื่อรองรับ และเครื่องมือนี้สะท้อนถึงแบบที่คุณส่งมา วัสดุที่คุณระบุ และปริมาณที่คุณกำหนดไว้ การได้รับอินพุตทั้งสามนี้ก่อนที่จะตัดแม่พิมพ์นั้นมีค่ามากกว่าการต่อรองราคาใดๆ ที่ดำเนินการในภายหลัง
ลำดับการปฏิบัตินั้นสั้น กำหนดคุณลักษณะที่สำคัญและให้ส่วนที่เหลือเป็นข้อมูลอ้างอิง เลือกเกรดวัสดุและความทนทานต่อความหนาที่ปล่อยให้มีที่ว่างสำหรับกระบวนการ ยอมรับวิธีการตรวจสอบ เป้าหมายความสามารถ และเอกสารประกอบก่อนบทความแรก ไม่ใช่หลังจากการร้องเรียนครั้งแรก และยืนยันเป็นลายลักษณ์อักษรว่าใครเป็นเจ้าของเครื่องมือ คาดว่าจะใช้งานได้นานเท่าใด และจะเกิดอะไรขึ้นเมื่อการออกแบบเปลี่ยนแปลงไป ทำเช่นนั้น และ ±0.02 มม. บนภาพวาดก็หยุดเป็นความเสี่ยงและเริ่มเป็นข้อกำหนด
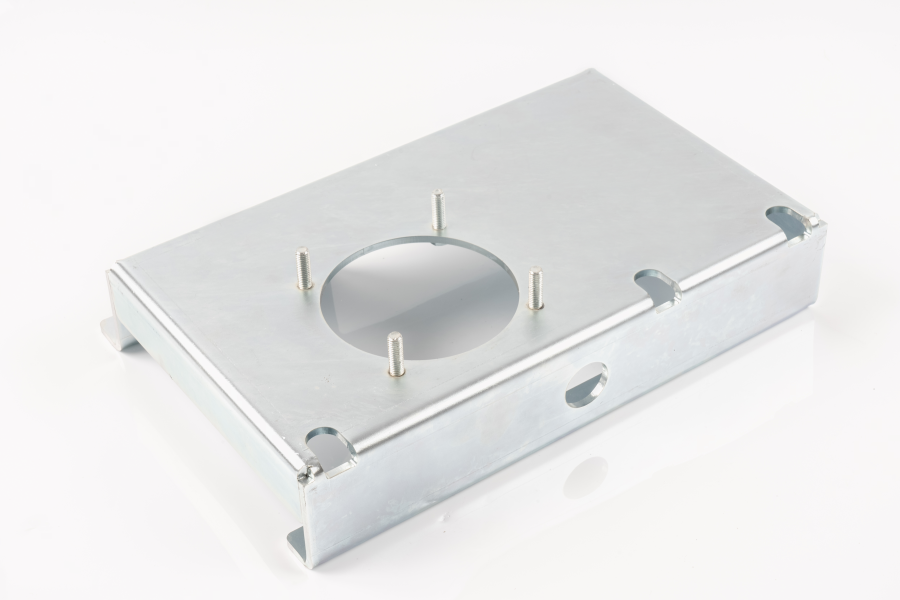
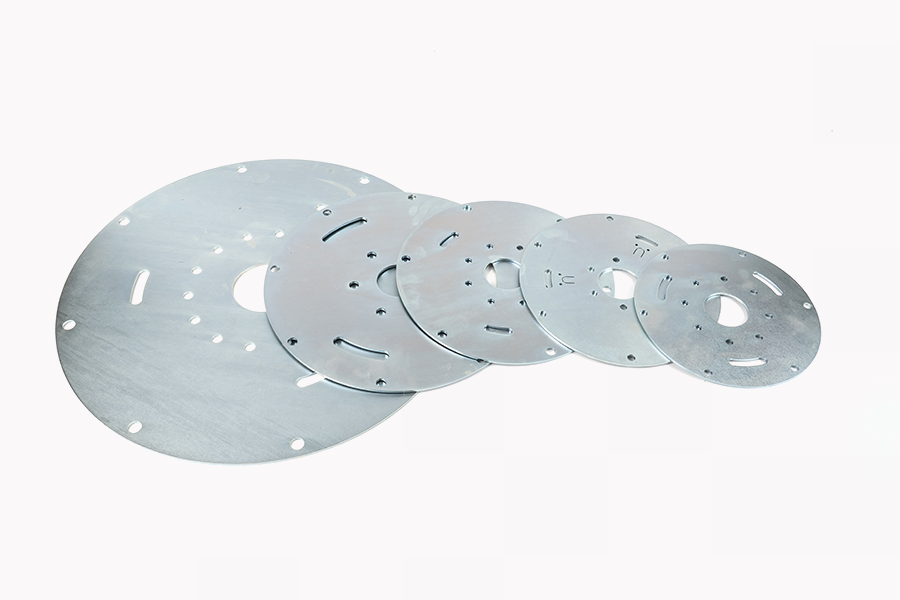


เกี่ยวกับเรา
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

ลิขสิทธิ์ © Ningbo Mingli Electric Technology Co. , Ltd. All rights reserved.
